食品级防腐涂料工厂生产流程解析 从原料到成品的严密管控
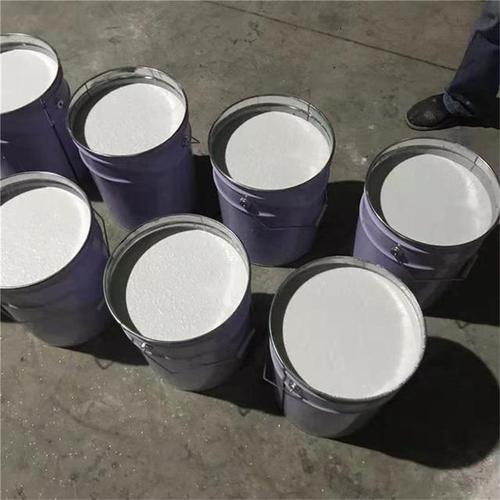
食品级防腐涂料广泛应用于食品加工设备、储罐、管道及包装容器等直接或间接接触食品的表面,其核心要求是涂层固化后无毒、无味、不污染食品,同时具备优异的耐腐蚀性能。这类涂料通常以环氧树脂、聚氨酯、有机硅等为基料,并需通过FDA、EU 10/2011等食品接触材料法规认证。规范的工厂生产流程是确保最终产品安全合规的关键。本文将系统解析食品级防腐涂料(以液体油漆为例)的生产全流程。
一、原料准备与检验
生产食品级涂料的第一步是严格筛选原材料。基料树脂(如双酚A型环氧树脂、脂肪族聚氨酯)、固化剂、环保型溶剂(如丙二醇甲醚、水)、无重金属颜料(如钛白粉、云母氧化铁)及符合食品接触要求的助剂均需进厂检验。检验项目包括:供应商资质审核(需提供FDA或EFSA合规证明)、树脂环氧当量、溶剂纯度(GC-MS检测有害残留)、颜料重金属含量(ICP-MS测铅、镉、汞、铬等)。所有原料须在恒温恒湿的洁净仓库存放,避免交叉污染。
二、配料与预分散
根据配方准确称量各组分(误差控制在±0.5%以内)。先将溶剂、部分树脂和助剂投入高速分散机中,低速搅拌至均匀,再加入颜料和填料。预分散阶段转速一般控制在500-800 rpm,时间约15-30分钟,目的是使粉体充分润湿,避免团聚。此环节需使用食品级不锈钢或搪玻璃设备,并保持车间洁净度达10万级(ISO 8级)。
三、研磨分散
预分散后的浆料转入砂磨机、珠磨机或三辊研磨机进行细化分散。研磨介质通常为氧化锆珠(粒径0.6-1.2 mm)。研磨过程中需控制温度不超过50℃,以防树脂变性。质量标准要求最终涂料细度≤25 μm(刮板细度计检测),且分布均匀。对于食品级涂料,禁止使用含铅、铬等重金属的研磨介质或设备衬里。研磨后浆料通过200目食品级滤网过滤。
四、调漆与混合
将研磨好的色浆转入调漆釜,加入剩余树脂、固化剂(对于双组分涂料,固化剂需在施工前单独包装,但工厂生产时需确保最终混合比例准确)及流平剂、消泡剂等。在低速搅拌(200-400 rpm)下混合30-60分钟,使体系均匀。调漆阶段需检测粘度(涂-4杯)、固体含量、密度及pH值(水性涂料)。安全要求:固化剂多为胺类或异氰酸酯类,需在密闭设备中投料,并配备强制通风。
五、过滤与灌装
调和后的涂料经多级过滤(如5 μm + 1 μm袋式过滤器)去除机械杂质。灌装需在洁净区进行,使用食品级包装桶(内衬PE或内涂环氧),且每批次留样。双组分产品必须分装并明确标注混合比,避免用户错误混配。灌装线应定期进行微生物和颗粒物监测。
六、固化与性能测试(模拟施工条件)
工厂实验室需对每批产品进行小样固化,测试其食品接触安全性。典型测试项目包括:固化后涂层的萃取试验(模拟水、3%乙酸、10%乙醇、橄榄油等食品模拟物,在特定温度和时间下测定总迁移量,要求非挥发性物质迁移量≤10 mg/dm²,且不得检出致癌、致突变物质);附着力(划格法)、耐冲击、耐酸碱、耐盐雾等。同时需通过细胞毒性试验(ISO 10993-5)及感官测试(无令人不悦的气味或味道)。
七、质量保证与可追溯
每批食品级涂料均应有完整的生产记录、原料批次号、检验报告(COA)及食品接触合规声明。工厂宜通过ISO 9001及FSSC 22000或ISO 22000认证,并定期接受第三方审核。对于出口产品,还需符合美国FDA 21 CFR 175.300或欧盟EU 10/2011等具体要求。
食品级防腐涂料的生产是一个从原料精选、洁净生产、精准配比到严格测试的系统工程。尤其以油漆为代表的溶剂型产品,需特别关注溶剂残留、固化剂迁移和重金属管控。只有全流程遵照食品级规范,才能保障涂层在食品环境中的长期安全可靠。企业应与合格的原料供应商及认证机构紧密合作,持续优化工艺,为食品安全保驾护航。
如若转载,请注明出处:http://www.sundvg.com/product/43.html
更新时间:2026-10-05 02:28:43